




КР код

Производи
Контактирајте нас


Фак
+86-579-87223657

Емаил

Адреса
Вангда Роад, Зиианг Стреет, Вуии Цоунти, Јинхуа Цити, Зхејианг Провинце, Кина


|
Димензија евалуације / Ставка |
Детаљни инжењерски параметри и испоручена вредност |
|
Индустрија |
Производња полупроводника, паковање микроелектронике, оптичке комуникације, техничка керамика (ГТМС/ЦТМС поље херметичког заптивања) |
|
Процес |
ГТМС/ЦТМС стакло/керамика-метал херметичко заптивање високотемпературно синтеровање, ЦТЕ прецизно термичко усклађивање стезања |
|
Решење |
Специјална графитна плоча за причвршћивање са микро рупа ултра високе густине (површина једне плоче < 0,01㎡, са скоро 1.500 микро-рупа; укупан сет садржи скоро 10.000 микро-рупа) |
|
Услуге |
Избор материјала и ЦТЕ термичка анализа усклађивања, пројектовање путање алата за дубоку обраду микро-рупа, инжењерско техничка документација, серијска производња и потпуна инспекција |
|
Резултати |
• Превазиђено уско грло обраде дубоких рупа за 10.000 рупа током 10 месеци, постижући контролу без дефеката на нивоу микрона |
Током ГТМС/ЦТМС процеса високотемпературног синтеровања у амбалажи микроелектронике, специјалне графитне арматуре морају комбиновати пристајање на нивоу микрона са високом топлотном отпорношћу и стабилношћу. Да би се суочио са изазовима ломљења ивица, ултра-брзог хабања алата и кумулативне толеранције у малим површинама ултра-високе густине микро-рупа, ВеТек је провео 10 месеци пробијајући уско грло континуиране дубоке обраде за скоро 10.000 микро-рупа кроз адаптацију материјала, сечење кинематике и веома поуздану реконструкцију сечења, реконструкцију затворене више дима, испорука на једном месту.
|
Основни закључак:Кроз ортогоналну оптимизацију параметара процеса за дубоку машинску обраду микро рупа и селекцију графита на основу ЦТЕ термичког усклађивања, принос при машинској обради микро рупа је скочио са ризика шаржног отпада на стабилну стопу испоруке од преко 98,5%. |
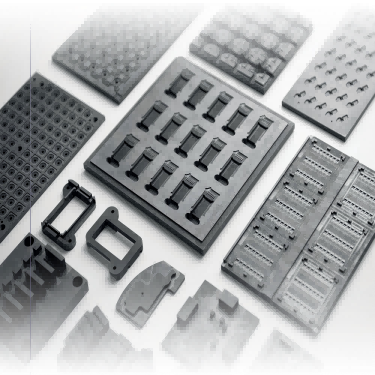
Слика 1 - ГТМС/ЦТМС специјална графитна плоча за причвршћење и структурне компоненте за машинску обраду микро рупа
У процесу ГТМС херметичког паковања, конзистенција рупа и отпорност на топлотну деформацију графитних плоча директно одређују херметичност паковања и принос готовог производа. Кључни индикатори процеса и учинка пре и после техничког пробоја ВеТек тима се пореде на следећи начин:
|
Димензија евалуације |
Пре побољшања (првобитни статус процеса) |
После побољшања (ВеТек оптимизовано решење) |
|
Густина микро рупа на једној плочи |
Скоро 1.500 рупа / 0,01㎡ (Машинска обрада је веома склона ломљењу) |
Скоро 1.500 рупа / 0,01㎡ (формирање без дефеката на нивоу микрона) |
|
Континуална стопа хабања алата за обраду |
Хабање је премашило стандард на сваких 200 рупа, узрокујући померање пречника рупе |
Наменски премаз и оптимизација путање, стопа хабања алата смањена за 65% |
|
Коефицијент термичке експанзије (ЦТЕ) подударања |
Уобичајено термичко ширење графита је било релативно велико, што је довело до одступања клинова |
Прецизно усклађена крива експанзије легуре Ковар |
|
Укупна стопа прихватања |
Чести отпад због прекорачења граница толеранције на нивоу микрона (<60%) |
Стандард за стабилну испоруку серије (≥98,5%) |
|
Основни закључак:Заптивање од стакла до метала иглом високе густине намеће скоро граничне захтеве за микроскопску геометријску прецизност и чистоћу на високим температурама специјалних графитних арматура. |
Купац у овој сарадњи је предузеће за истраживање и развој и производњу специјализовано за високопоуздане сензоре и компоненте за паковање микроелектронике. Његове основне производне линије широко примењују ГТМС/ЦТМС (заптивање стаклом/керамиком и металом) процесе синтеровања. У пећима за заптивање на високим температурама, специјалне графитне арматуре служе као високо прецизни калупи за ношење, одговорни за прецизно позиционирање и држање стотина до хиљада финих металних иглица (као што је легура Ковар) и стаклених предформи. Пошто једна графитна плоча за причвршћивање у овом пројекту мери мање од 0,01 квадратни метар, али мора прецизно да прими скоро 1.500 микро-рупа, комплетан сет фиксатора интегрише скоро 10.000 микро-рупа са изузетно танким зидовима између рупа. Током високотемпературног синтеровања на 800°Ц–1000°Ц, свако мало пречника рупе ван толеранције, позиционо одступање или одвајање графитне прашине директно ће довести до нагињања металне осовинице, пуцања стаклене изолације или чак потпуног губитка херметичности.
|
Основни закључак:Висока кртост графитног материјала, брзо хабање микро-рупа и кумулативне толеранције на нивоу микрона су главни покретачи који доводе до серијског отпада графитних арматура на нивоу од 10.000 рупа. |
Пре него што је довео ВеТек техничку радну групу, купац је наишао на озбиљна техничка уска грла током пробне производње и обраде у малим серијама: Прво, микро рупе ивице ивице и цепања: Графит је порозан крхки материјал; током непрекидног бушења микро-рупа велике густине, напон смицања у тренутку када микро-бушилица улази и излази лако изазива ломљење ломљивих ивица на отвору рупе. Друго, померање толеранције узроковано микро-хабањем алата: Приликом континуиране обраде хиљада микро-рупа, хабање финих бургија се интензивира, узрокујући да пречници рупа у дубоким рупама показују сужени градијент, где одступање од само неколико микрона доводи до квара и отпада целог комплета учвршћења, који садржи скоро 000 хо10. Треће, неусклађеност термичке експанзије и контаминација прашином: Високотемпературни ЦТЕ обичних графитних материјала не поклапа се са оним металних иглица, а фина прашина се лако одваја, загађујући интерфејс за синтеровање стакла.
|
Основни закључак:Кроз оптимизацију алгоритма путање алата, динамичку компензацију брзине сечења и наменске микро-бушилице са премазом против ломљења, изазови ломљења ивица микро рупа и акумулације толеранције дубоких рупа су потпуно превазиђени. |
Да би решио потешкоће дубоке обраде 10.000 микро рупа, ВеТек Р&Д тим је реконструисао модел кинематике резања и имплементирао систематски процесни инжењеринг:
· Алгоритам путање алата и реконструкција удубљења:Оптимизована брзина помака и сегментирана брзина ротације кроз ортогоналне експерименте, усвајајући стратегију импулсног урањања са микро-убацивањем како би се ефективно смањила сила смицања при машинском удару за преко 45%, потпуно елиминишући дефекте на отвору рупе.
· Микро-бушилице против стругања и оптимизација протока за уклањање струготине:Прилагођене микро-бушилице са дијамантским премазом ултра финог зрна у комбинацији са импулсним системом за микро-хлађење микро-хлађења за уклањање струготине повећале су век трајања алата за више од 3 пута, обезбеђујући да померање пречника рупе преко 1500 микро-рупа по једној плочи остаје испод ±0,002 мм.
|
Процесни параметар / димензија |
Оригинал Процес |
ВеТек оптимизован процес |
|
Стратегија додавања за обраду микро рупа |
Константно континуирано урањање великом брзином (висока сила удара) |
Сегментирана фазна брзина + стратегија микро-феед импулса |
|
Избор алата за микро бушилицу |
Конвенционална необложена бушилица од микро волфрам карбида |
Власничка микро-бушилица са дијамантским премазом ултра финог зрна против ломљења |
|
Уклањање и хлађење чипова дубоких рупа |
Уобичајено уклањање струготине пухањем ваздуха (акумулација остатака прашине) |
Импулсно динамичко усисавање високог негативног притиска + микроподешавање протока ваздуха |
|
Контрола уситњавања рупа |
Стопа ломљења ивица рупа > 8% |
Рупа је комплетна и глатка, стопа ломљења < 0,05% |
|
Основни закључак:Одабрани специјални графит високе топлотне проводљивости који прецизно одговара Ковар легури ЦТЕ успоставља затворену петљу 'Оптицал + ЦММ' пуне инспекције и ултразвучног чишћења, постижући испоруку 10.000 рупа без дефекта. |
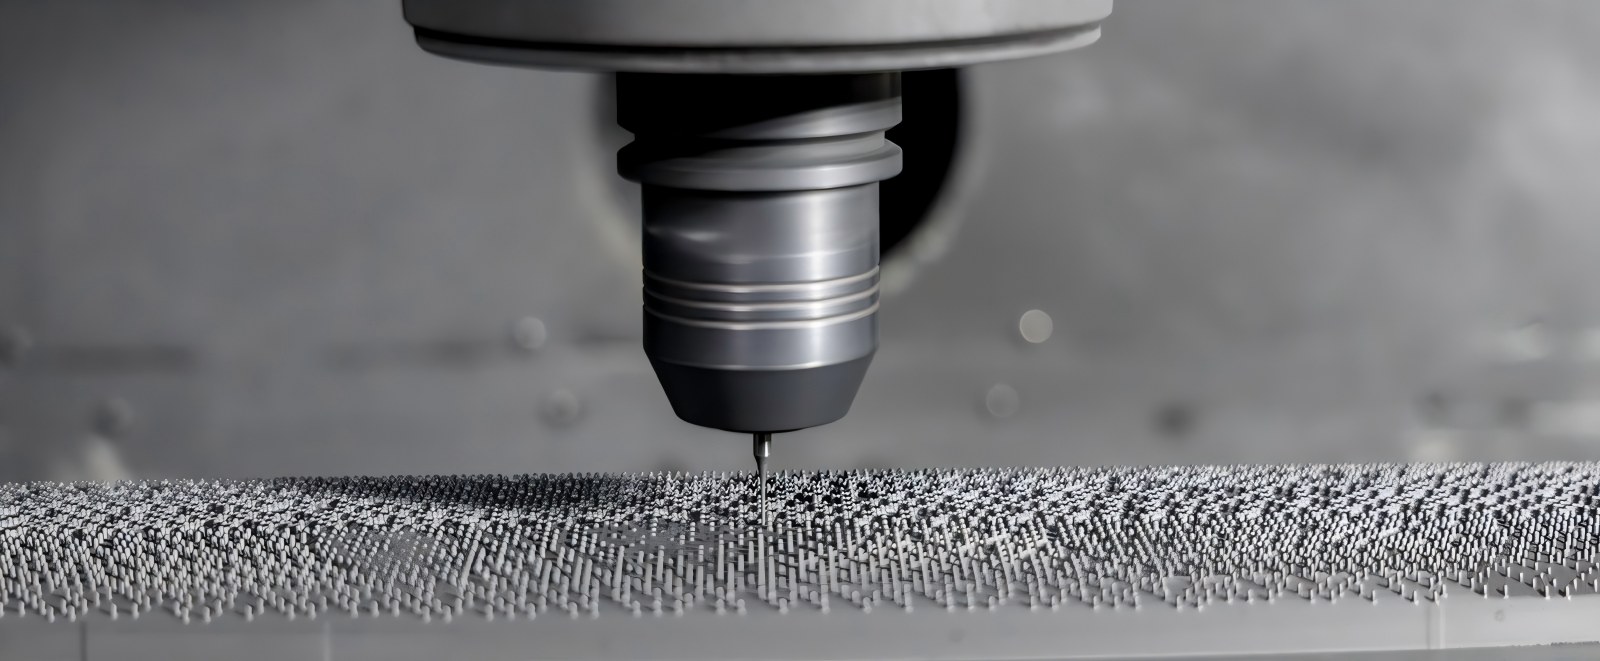
Слика 2 – Стварни детаљи специјалне графитне плоче за фиксирање са нултом површином стругања и високо прецизним низом микро рупа
· Решење за адаптацију материјала:Строго одабран изостатски специјални графит високе чистоће са густом микроструктуром и одличном термичком стабилношћу при високим температурама. Његов коефицијент термичке експанзије (ЦТЕ) се у великој мери поклапа са коефицијентом Ковар легуре, значајно потискујући топлотно напрезање при синтеровању на високим температурама и одвајање микропрашине.
· Заједничка инспекција и дубинско чишћење:Линија за контролу квалитета увела је комплементарни систем 'Оптички инструмент за мерење слике + потпуно аутоматизована машина за мерење координата (ЦММ)'. Оптичко снимање брзо скенира размак између низа од 10.000 рупа, док ЦММ проверава перпендикуларност дубоких рупа и локације просторних жлебова; коначно допуњено вишестепеним градијентним ултразвучним чишћењем како би се потпуно уклониле заостале нечистоће графита дубоко унутар микро-слепих рупа, постижући чистоћу на нивоу полупроводника.
|
Основни закључак:Пружање професионалних инжењерских одговора у вези са избором материјала за ГТМС/ЦТМС учвршћење, границама толеранције микро рупа и веком трајања при високим температурама. |
Слика 3 - ВеТек високопрецизни ЦНЦ обрадни центар
П: Који су минимални пречник рупе и крајње толеранције за машинску обраду микро рупа специјалних графитних арматура високе густине?
О:ВеТек поседује микро-машинске могућности за пречнике рупа испод 0,2 мм. Толеранције пречника рупа се могу стабилно контролисати унутар ±0,003 мм, а права округлост, као и толеранције положаја за 1500 рупа на једној плочи достижу ±0,005 мм, у потпуности задовољавајући захтеве ГТМС за паковање игле високе густине.
П: Зашто ГТМС херметички уређаји за синтеровање морају прецизно одговарати ЦТЕ легуре Ковар?
О:Током циклуса синтеровања на 800°Ц–1000°Ц, ако је ЦТЕ фиксирања и металних иглица недоследан, напон на смицање настао контракцијом хлађења ће изазвати померање игле, пуцање стакленог тела или квар заптивача. Прецизно ЦТЕ усклађивање обезбеђује синхронизовано ширење и контракцију, побољшавајући херметички принос.
П: Како процес ултразвучног чишћења осигурава да у дубоким микро-рупама не остане заостала графитна прашина?
О:Користимо систем ултразвучног генерисања вишефреквентног градијента у комбинацији са дејонизованом водом и специјализованим медијима за чишћење. Коришћењем ефеката кавитације високе фреквенције, фине честице графита дубоко унутар микро-рупа и слепих рупа се потпуно уклањају, након чега следи дување азотом високе чистоће и вакуумско сушење како би се постигла чиста испорука на нивоу полупроводника.
У области херметичког паковања полупроводника и микроелектронике, прецизност обраде на микронском нивоу и термодинамичка стабилност носача директно одређују принос амбалаже и искоришћеност опреме. Ослањајући се на континуирану акумулацију у материјалима високе чистоће, прецизној машинској обради и производњи критичних полупроводничких компоненти, ВеТек је успешно превазишао производну баријеру на нивоу индустрије од 1.500 микро-рупа густо распоређених на 0,01㎡ плоча, остварујући високо поуздану испоруку масовне производње специјалних графитних уређаја на нивоу од 10.000 рупа.
Као производно предузеће фокусирано наразвој ЦВД СиЦ, ТаЦ премаза, чврстог СиЦ и критичних полупроводничких материјала и компоненти, ВеТек континуирано пружа материјална решења високих перформанси за производњу полупроводника, раст кристала и процесна поља високих температура. У исто време, адресирајући захтеве примене у херметичком паковању, високотемпературном синтеровању и прецизном позиционирању, ВеТек пружа инжењерске услуге укључујућиизбор графитног материјала високе чистоће, прецизна обрада и прилагођена подршка за производњу.
Ако тражите високо прецизне графитне компоненте погодне за ГТМС/ЦТМС процесе херметичког заптивања, или захтевате подударање материјала, структурну оптимизацију и валидацију узорка, слободно контактирајте ВеТек инжењерски тим. Ми ћемо вам пружити техничку подршку на једном месту од избора материјала до прецизне производње.
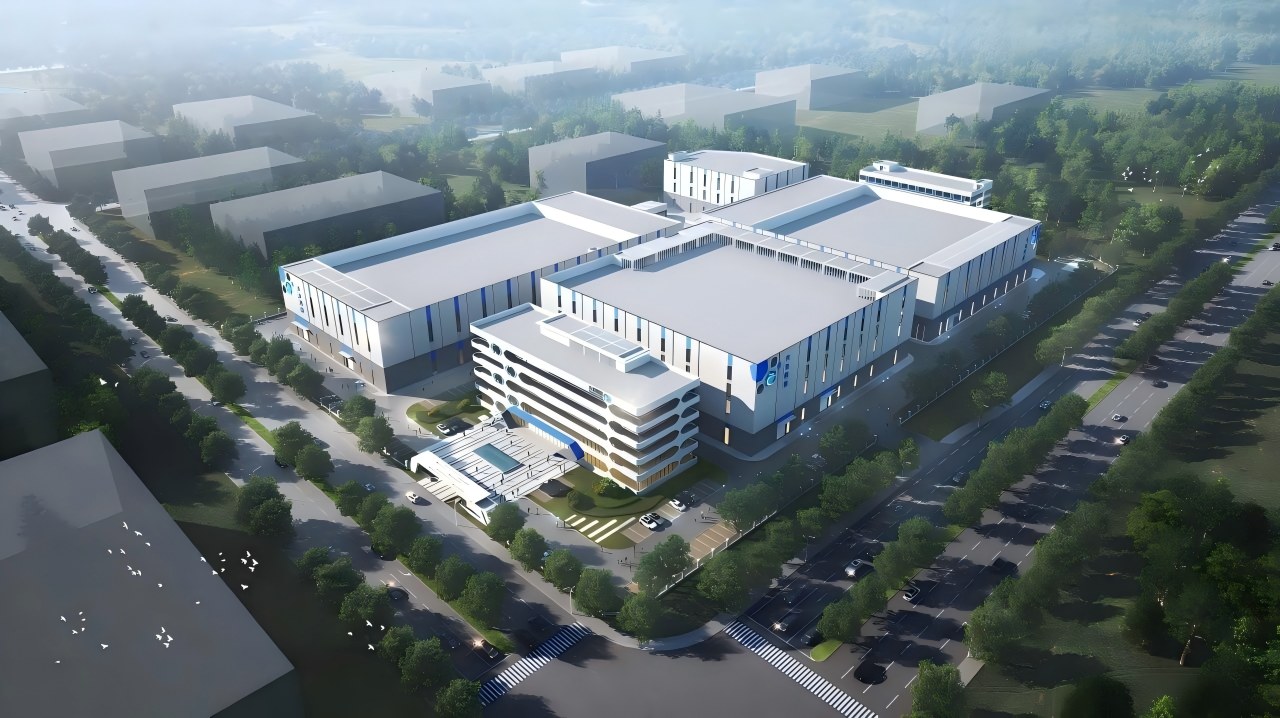
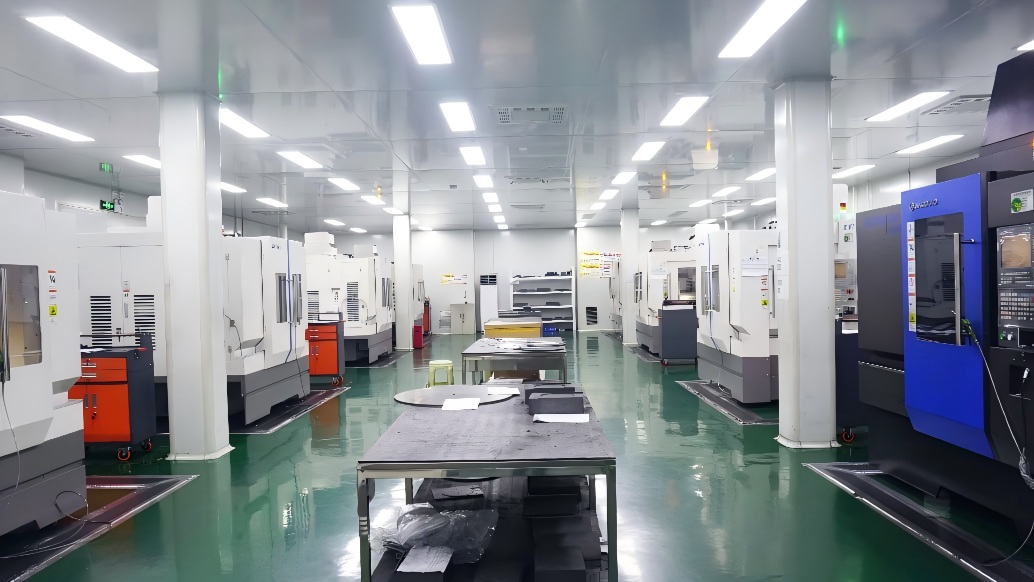
Слика 4 – Панорамски приказ ВеТек специјалних материјала за истраживање и развој и прецизну производну базу
+86-579-87223657
Вангда Роад, Зиианг Стреет, Вуии Цоунти, Јинхуа Цити, Зхејианг Провинце, Кина